Zamonaviy metall ishlab chiqarish sanoatida rulonni shakllantirish metall profillar uchun eng samarali, aniq va -xarajatli uzluksiz shakllantirish jarayonlaridan biri hisoblanadi. Avtomobil ishlab chiqarish, qurilish muhandisligi, elektr jihozlari, aerokosmik va kundalik texnika ishlab chiqarishda keng qo'llaniladigan rulon shakllantirish mashinalari yassi metall rulonlarni asta-sekin, doimiy egilish deformatsiyasi orqali moslashtirilgan kesma profillarga aylantiradi. An'anaviy shtamplash, bukish yoki zarb qilish jarayonlaridan farqli o'laroq, rulon shakllantirish bir necha marta aniq rolikli stansiyalar to'plamiga asoslanib, metall chiziqlarga bosqichma-bosqich mikro egilish kuchini qo'llaydi, bu esa strukturadagi kuchlanish kontsentratsiyasini, sirt shikastlanishini va bir martalik kuchli deformatsiya natijasida yuzaga keladigan o'lchamdagi og'ishlarni bartaraf qiladi. Ushbu maqolada tizimli ravishda asosiy ish printsipi, toʻliq konstruktiv tarkibi, bosqichma-bosqich ishlash jarayoni, asosiy texnik parametrlar, deformatsiya mexanizmi, jihozlar tasnifi, sanoatda qoʻllash afzalliklari va rulon shakllantirish mashinalarining zamonaviy texnologik yangilanishlari-yozilib, ushbu asosiy sanoat uskunasi haqida chuqur professional tushunchalar berilgan.
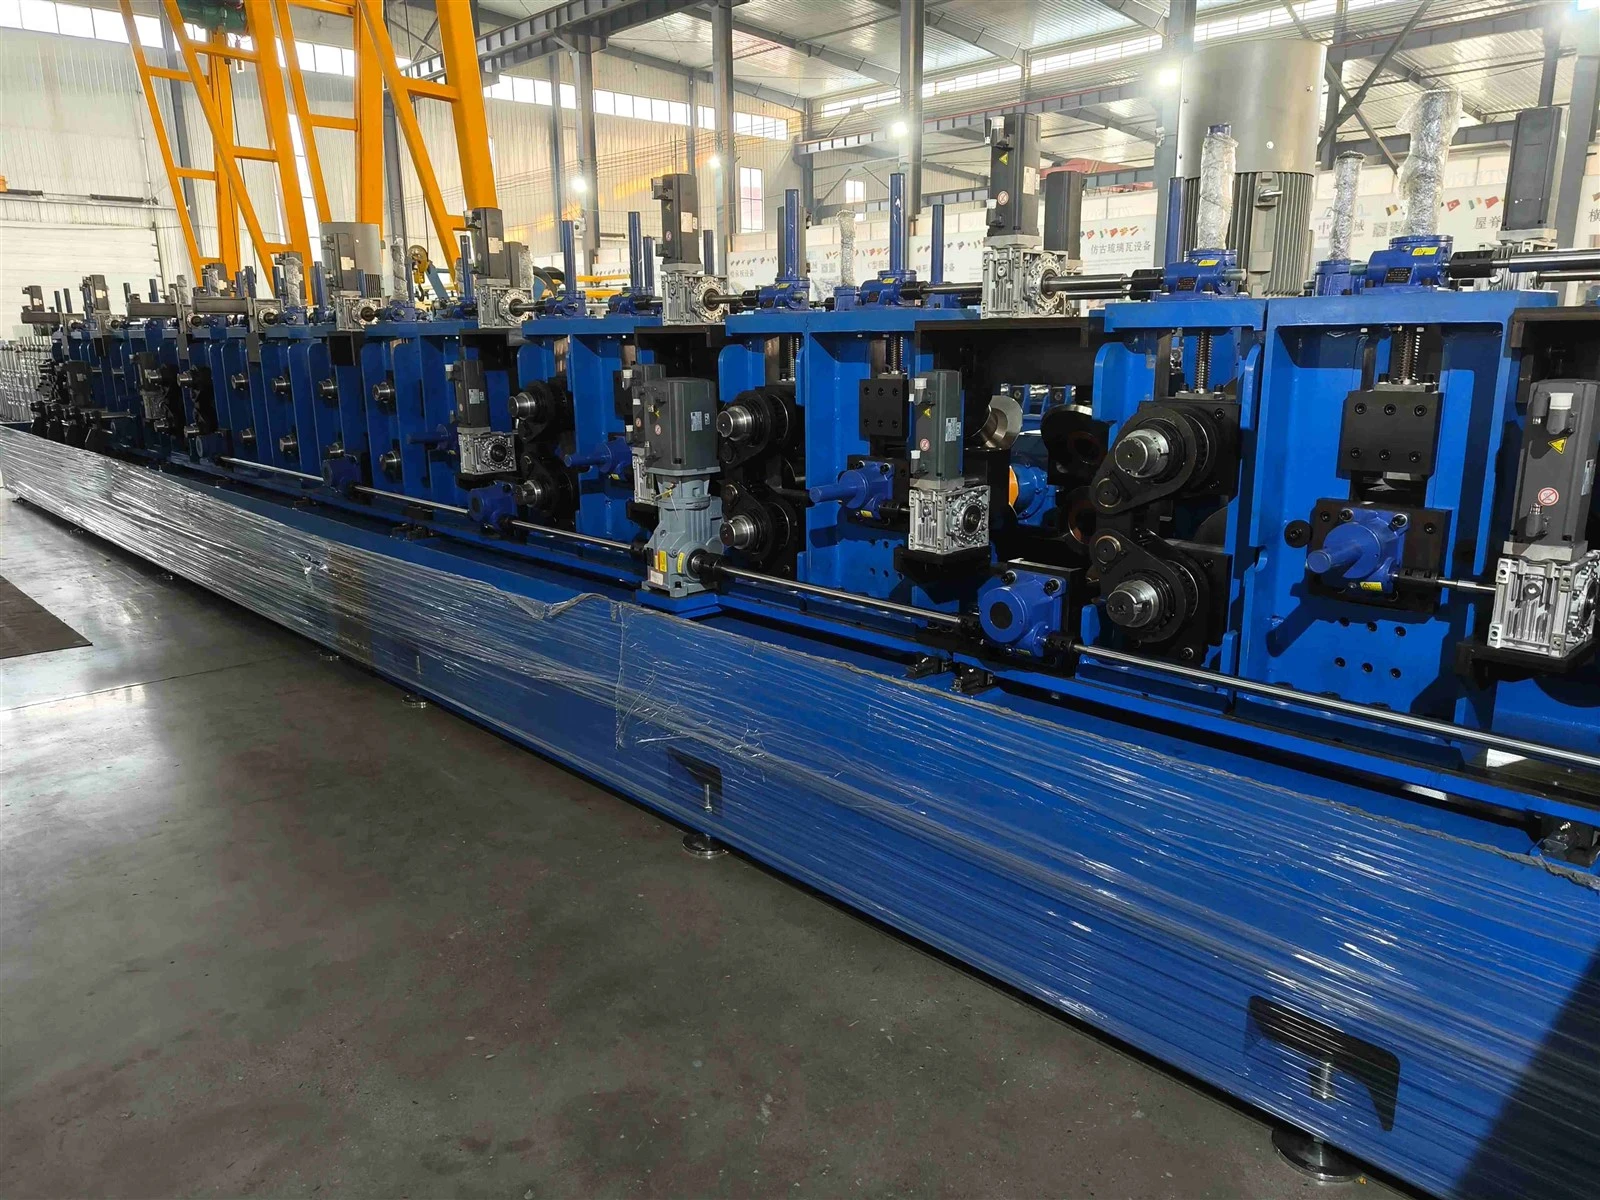
Sovuq rulonni shakllantirish deb ham ataladigan rulonni shakllantirish - bu xona haroratida isitish materiallarisiz metall chiziqlarni qayta ishlaydigan doimiy metall plastmassa shakllantirish texnologiyasi. Rulonni shakllantirish mashinasining asosiy ish mantig'ini quyidagicha umumlashtirish mumkinprogressiv inkremental egilish va uzluksiz chiziqli shakllantirish. Asosiy printsip - chiziqli ketma-ketlikda joylashtirilgan bir qator yuqori va pastki juftlashgan shakllantirish roliklaridan foydalanish; rulonlarning har bir guruhi faqat metall chiziqning umumiy egilish deformatsiyasining kichik bir qismini yakunlaydi. Metall chiziq har bir shakllantirish stantsiyasidan sinxron ravishda o'tayotganda, uning tekis ko'ndalang kesimi asta-sekin egilib, buklanadi, cho'ziladi va oldindan belgilangan tayyor profil o'lchami va shakliga etguncha shakllanadi.
Rulonni shakllantirishning mohiyati metallning boshqariladigan plastik deformatsiyasidir. Metall chiziq rulolar bilan siqib chiqarilganda, material birinchi navbatda elastik deformatsiyaga uchraydi. Rolling bosimi va deformatsiyaning siljishi doimiy ravishda oshishi bilan material elastik chegaradan oshib ketadi va plastik deformatsiya bosqichiga o'tadi. Roliklar bosimni bo'shatgandan so'ng, faqat oz miqdorda elastik rebound qoladi va metall doimiy ravishda hosil bo'lgan profilni saqlaydi. Ilmiy jihatdan, har bir rulonni shakllantirish stantsiyasi haddan tashqari mahalliy kuchlanish, metallning yorilishi, sirtning burishishi va o'lchov buzilishining oldini olish uchun egilish burchagi, deformatsiya diapazoni va material oqimi yo'nalishini qat'iy nazorat qiladi. Ushbu progressiv shakllantirish rejimi rulonni shakllantirishni metallni bukuvchi mashinalar va punch presslar kabi intervalgacha ishlov berish uskunasidan tubdan ajratib turadi.
Ruloni shakllantirishning asosiy texnik xususiyati materialni oziqlantirish va shakllantirishni sinxronlashtirishdir. Yagona quvvat tizimi tomonidan boshqariladigan barcha shakllantiruvchi roliklar mos chiziqli tezlikda ishlaydi, bu metall chiziqning siljish, cho'zish yoki siqilish deformatsiyasisiz doimiy tezlikda oldinga siljishini ta'minlaydi. Ushbu uzluksiz ishlov berish usuli imkon beradi
rulon shakllantirish mashinalarianʼanaviy diskret ishlov berish uskunalari uchun imkonsiz boʻlgan uzun{1}}uzunlikdagi metall profillarni yuqori-tezlikda, partiyaviy va standartlashtirilgan ishlab chiqarishga erishish. Ruletni shakllantirish mashinalari uchun qo'llaniladigan umumiy ishlov berish materiallariga sovuq{3}}prokatlangan po'lat, galvanizli po'lat, zanglamaydigan po'lat, alyuminiy qotishmasi, mis qotishmasi va-deyarli barcha keng tarqalgan sanoat metall qatlam va rulonli materiallarni qoplaydigan rangli qoplangan po'lat chiziqlar kiradi.
Yetuk sanoat rulonni shakllantirish mashinasi yagona mustaqil qurilma emas, balki ketma-ket tartibda bir nechta funktsional birliklardan tashkil topgan to'liq avtomatlashtirilgan ishlab chiqarish liniyasidir. Har bir birlik mustaqil asosiy funktsiyalarni bajaradi va xom ashyoni oziqlantirishdan tayyor mahsulot ishlab chiqarishgacha bo'lgan butun jarayonni yakunlash uchun sinxron hamkorlik qiladi. Standart to'liq{2}}avtomatik rulon shakllantirish ishlab chiqarish liniyasi, asosan, yechish tizimi, tekislash tizimi, oziqlantirish va yo'naltirish tizimi, qayta ishlashdan oldingi yordamchi tizim, rulonni shakllantirish xost tizimi, gidravlik kesish tizimi, hisoblash va joylashtirish tizimi, tushirish platformasi va elektr boshqaruv tizimini o'z ichiga oladi. Har bir modulning batafsil tuzilishi va funksional mexanizmi quyidagicha tahlil qilinadi.
Dekoiler butun ishlab chiqarish liniyasining boshlang'ich birligi bo'lib, o'ralgan metall xom ashyoni qo'llab-quvvatlash va avtomatik ravishda ochish uchun javobgardir. Sanoatdagi asosiy dekoilatorlar haydash rejimiga ko'ra gidravlik ochuvchi va elektr ochuvchiga bo'linadi. Kichik va oʻrta{2}}ishlab chiqarish liniyalari odatda elektr ochuvchi qurilmalarni, qalin metall rulonlarni (qalinligi 3 mm dan ortiq) qayta ishlaydigan ogʻir{3}}ishlab chiqarish liniyalari va-kengligi katta boʻlgan rulonlarni yuk koʻtarish quvvati kuchliroq va barqaror boʻshatish kuchlanishiga ega boʻlgan gidravlik ochuvchilar bilan jihozlangan. Dekoilerning asosiy qismlariga lasanni qo'llab-quvvatlovchi mil, kuchlanishni nazorat qilish moslamasi, tormoz tizimi va aylanadigan haydovchi dvigatel kiradi.
Ish paytida metall lasan dekoilerning qo'llab-quvvatlovchi miliga o'rnatiladi. Kuchlanish sensori bo'shashish holatini real vaqt rejimida kuzatib boradi va doimiy keskinlik yechilishini ta'minlash uchun aylanish tezligini va tormoz kuchini dinamik ravishda sozlaydi-. Bu materialning deformatsiyasiga olib keladigan materialning bo'shashishi, og'ish yoki haddan tashqari kuchlanish cho'zilishidan samarali tarzda qochadi. Sanoat dekoilerlarining maksimal yuk hajmi 1 tonnadan 20 tonnagacha o'zgarib turadi, bu metall rulonlarning turli xil texnik xususiyatlarining ishlab chiqarish talablariga javob berishi mumkin. Bundan tashqari, yuqori{7}}aniqlikdagi ayrim ishlab chiqarish liniyalari lasanlarni uchuvchisiz almashtirishni amalga oshirish va ishlab chiqarish uzluksizligini yaxshilash uchun avtomatik lasan yuklash moslamalari bilan jihozlangan.
Prokat orqali ishlab chiqarilgan metall rulonlarda uzoq muddatli o'rash va saqlashdan keyin muqarrar ravishda lasan to'plami, sirt egriligi, mayda chuqurchalar va notekis ichki kuchlanish bo'ladi. Nivelirlash tizimi burishdan keyin muhim nozik ishlov berish birligi bo'lib, shakllantirishdan oldin metall chiziqning tekisligi va o'lchov barqarorligini ta'minlash uchun materialning deformatsiyasini va qoldiq stressni yo'q qilish uchun javobgardir. Nivelirlash tizimi yuqori va pastki bosqichli tekislash roliklarining bir nechta guruhlaridan iborat bo'lib, odatda materialning qalinligi va aniqlik talablariga muvofiq 7-19 tekislash roliklari bilan jihozlangan.
Nivelirning ishlash mexanizmi yuqori va pastki tsilindrlarni metall chiziqqa qayta-qayta mikro-egilish bosimini qo'llashdan iborat. Ip tekislash roliklari guruhidan o'tadi va bir nechta ijobiy va salbiy bükme deformatsiyalarini boshdan kechiradi, bu asta-sekin materialning ichki qoldiq kuchlanishini bo'shatadi, bobinning egri radianini to'g'rilaydi va nihoyat butunlay tekis va tekis metall chiziqni chiqaradi. Qattiq tekislik talablari bilan yuqori-aniqlikdagi profil ishlab chiqarish uchun nozik{4}}nivelirlash moslamasi ham materialning sirt tekisligi va tekisligini yanada optimallashtirish uchun sozlangan va keyinchalik aniq shakllanish uchun poydevor qo‘yadi.
Oziqlantirish va yo'naltirish tizimi materialni tortish, joylashishni aniqlash va og'ishlarni to'g'rilash funktsiyalarini bajaradi, yassi metall chiziq oldindan o'rnatilgan markaz chizig'i bo'ylab shakllantirish stantsiyasiga aniq kirib borishini ta'minlaydi. Ushbu tizim asosan oziqlantiruvchi rolikli to'plamlardan, yon hidoyat g'ildiraklaridan, og'ishlarni to'g'rilash datchiklaridan va servo tortish moslamalaridan iborat. Yuqori va pastki oziqlantiruvchi tsilindrni metall chiziqni mahkam bog'lab turadi va sinxron oziqlantirishni amalga oshirish uchun keyingi shakllantiruvchi xostning ishlash tezligiga mos keladigan barqaror oldinga tortish kuchini ta'minlaydi.
Yon yo'naltiruvchi g'ildiraklar materialni oziqlantirish kanalining har ikki tomoniga o'rnatiladi, material kengligi bo'yicha sozlanishi oraliqlar bilan ish paytida chiziqning chap va o'ng og'ishini samarali cheklashi mumkin. Yuqori -rulonni shakllantirish liniyasi avtomatik fotoelektrik og'ishlarni tuzatish tizimi bilan jihozlangan. Sensor materialning og'ishini aniqlaganida, oziqlantirishning aniqligi ± 0,1 mm ichida nazorat qilinishini ta'minlash uchun real vaqt rejimida hidoyat mexanizmining holatini avtomatik ravishda o'rnatadi va oziqlantirish og'ishidan kelib chiqadigan profil o'lchamidagi xatolarni oldini oladi.
Tayyor profillarning konstruktiv talablariga ko'ra, rulonni shakllantirish liniyasi zımbalama, tishlash, bo'rttirma va kesish kabi-oldindan ishlov berish funktsional birliklari bilan jihozlanishi mumkin. Oldindan teshish tizimi eng ko'p qo'llaniladigan yordamchi tuzilma bo'lib, gidravlik yoki servo zımbalama mexanizmi tomonidan boshqariladigan bo'lib, shakllantirishdan oldin o'rnatish teshiklari, issiqlik tarqalish teshiklari va metall chiziqdagi teshiklarni joylashtirishni yakunlashi mumkin. Teshilish harakati PLC boshqaruv tizimi orqali chiziq tezligi bilan aniq sinxronlashtirilib, izchil zımba oralig'i va aniq joylashuvni ta'minlaydi.
Bo'rttirma moslamasi material yuzasiga{0}}slipga qarshi naqshlar, logotip naqshlari va mustahkamlovchi qovurg'alarni qayta ishlay oladi, bu esa profilning strukturaviy mustahkamligi va dekorativ ishlashini yaxshilaydi. Kesish moslamasi kichik{2}}kenglik profillarining ishlab chiqarish talablarini qondirish uchun keng chiziqlarni kerakli texnik xususiyatlarga ega tor chiziqlarga kesish uchun ishlatiladi. Qayta ishlashdan oldingi barcha harakatlar -formalashdan oldin tugallanadi, bu esa ishlov berish qiyinligi va tayyor kavisli profillarning past aniqligi muammosidan qochadi.
Rulonni shakllantirish xosti butun uskunaning asosiy funktsional komponenti va metall profilni shakllantirishni amalga oshirish uchun asosiy blokdir. Uy egasi to'g'ri chiziqda joylashgan bir nechta shakllantirish stendlaridan iborat bo'lib, har bir stend bir guruh nozik yuqori va pastki shakllantirish roliklari, uzatish vallari, rulman agregatlari va balandlikni sozlash mexanizmlari bilan jihozlangan. Shakllash stantsiyalarining soni tayyor profilning murakkabligi bilan belgilanadi, oddiy tekis bukuvchi profillar uchun 8 ta stantsiyadan murakkab ko'p-ko'p, yoyli va maxsus-shaklli profillar uchun 30 dan ortiq stantsiyagacha.
Shakllash roliklari yuqori sirt qattiqligi, aşınmaya bardoshliligi va o'lchov aniqligi bilan nozik zarb qilish, issiqlik bilan ishlov berish va tornalash orqali yuqori sifatli qotishma po'latdan- yasaladi. Har bir rulonning sirt konturi oxirgi profilga muvofiq professional tarzda ishlab chiqilgan. Har bir stansiya materialning atigi 5 daraja -15 daraja mikro- egilish deformatsiyasini yakunlaydi. Ko'p stantsiyali progressiv egilishning kümülatif effekti orqali tekis chiziq asta-sekin maqsadli kesma shakliga aylanadi. Uy egasining uzatish tizimi har bir rolikning tezligi to'liq sinxron bo'lishini ta'minlash, materialning cho'zilishi yoki burishishini oldini olish va profilni shakllantirishning mustahkamligini kafolatlash uchun zanjirli uzatish yoki vites qutisi markazlashtirilgan uzatishni qabul qiladi.
Har bir shakllantirish stendi mustaqil nozik sozlash mexanizmi bilan jihozlangan bo'lib, u yuqori va pastki roliklarning bo'shlig'ini, balandligini va gorizontal holatini materialning qalinligi va shakllanish holatiga qarab sozlashi mumkin, bu deformatsiyaning aniq nazoratini amalga oshiradi. Shakllantirish jarayonida metall chiziq har doim chiziqli oldinga siljishni ta'minlaydi va doimiy aylanish harakati profilni bir xil umumiy kuchlanish, silliq sirt va barqaror o'lchov aniqligiga ega qiladi.
Gidravlik kesish va keyingi{0}}qayta ishlash tizimi
Metall chiziq shakllantirish xosti orqali maqsadli profilga to'liq shakllantirilgandan so'ng, belgilangan{0}}uzunlikdagi kesish tizimi oxirgi bo'shatish jarayonini yakunlaydi. Asosiy rulonni shakllantirish mashinalari uchuvchi kesish texnologiyasini qo'llaydi, ya'ni kesish asbobi sinxron harakatlanuvchi kesish uchun profilning ishlash tezligini kuzatib boradi, bu -to'xtovsiz uzluksiz ishlab chiqarishni amalga oshiradi va ishlab chiqarish samaradorligini sezilarli darajada oshiradi. Kesish tizimi gidravlik quvvat bloki, kesish asboblari suyanchig'i, yuqori{4}}qattiqlikdagi qotishma kesgich, uzunlik enkoderi va joylashishni aniqlash sensoridan iborat.
Uzunlik enkoderi real vaqtda profilning oldingi uzunligini kuzatib boradi. Materiallar oldindan belgilangan kesish uzunligiga yetganda, tizim avtomatik ravishda gidravlik kesish harakatini ishga tushiradi. Shlangi tizim metall profillarni tez kesishni yakunlash uchun barqaror va kuchli kesish kuchini ta'minlaydi. Yuqori aniqlikdagi asbob-uskunalarning kesish aniqligi ±0,5 mm ga yetishi mumkin va kesish qismi ikkilamchi silliqlashsiz-tekis va burmasizdir. Bundan tashqari, ayrim ishlab chiqarish liniyalari tayyor mahsulot sifatini yanada yaxshilash uchun{7}}kesish, egilishni toʻgʻrilash va sirtni tozalash kabi post-qayta ishlash funksiyalari bilan jihozlangan.
Elektr boshqaruv tizimi butun ishlab chiqarish liniyasining miyasi bo'lib, barcha funktsional birliklarning sinxron ishlashini muvofiqlashtirish uchun javobgardir. Tizim PLC ni yadro sifatida qabul qiladi, u inson{1}}mashinaning sensorli ekrani, chastota konvertori, servo kontroller, sensorlar guruhi va nosozlik signalizatsiya qurilmasi bilan mos keladi. Operatorlar sensorli ekran orqali ishlab chiqarish tezligi, kesish uzunligi, zarb oralig'i va shakllantirish aniqligi kabi parametrlarni o'rnatishi mumkin va tizim avtomatik ravishda to'liq-avtomatik ishlab chiqarishni yakunlaydi.
Intellektual boshqaruv tizimida materialning tarangligi, ish tezligi, shakllantirish bosimi va uskunaning ish holatini real-vaqt monitoringi funksiyalari mavjud. Materialning og'ishi, material tanqisligi, uskunaning haddan tashqari yuklanishi va o'lchamdagi og'ish kabi g'ayritabiiy sharoitlar yuzaga kelganda, tizim avtomatik ravishda signal beradi va mashinani himoya qilish uchun to'xtatadi, uskunaning shikastlanishi va nuqsonli mahsulot ishlab chiqarilishining oldini oladi. Shu bilan birga, tizim parametrlarni saqlash va bitta kalit chaqiruvni qo‘llab-quvvatlaydi, bu esa turli profil ishlab chiqarish spetsifikatsiyalarini tez almashtirish uchun qulay va uskunaning ko‘p funksiyaliligini oshiradi.
Standart rulonli ishlab chiqarish liniyasining ishlash jarayoni uzluksiz va avtomatlashtirilgan. Xom ashyoni yuklashdan tayyor mahsulotni chiqarishgacha standartlashtirilgan va tartibli jarayon oqimiga amal qiladi. To'liq ish tsikli sakkiz asosiy bosqichga bo'lingan va har bir bosqich mustaqil jarayon standartlari va texnik maqsadlarga ega.
Ishlab chiqarishni tayyorlash bosqichi metall rulonli xom ashyoni dekoilerga yuklashdan boshlanadi. Bobinning og'irligi va kengligiga ko'ra, g'altakning bo'shashmasdan mahkam o'rnatilishini ta'minlash uchun dekoilerning qo'llab-quvvatlovchi milning kuchlanishini va tormoz parametrlarini sozlang. Uskunani ishga tushirgandan so'ng, dekoiler metall chiziqni ochish uchun past va barqaror tezlikda aylanadi. Kuchlanishni nazorat qilish tizimi chiziqning doimiy kuchlanishini ta'minlash, materialning to'planishi yoki haddan tashqari kuchlanishning cho'zilishining oldini olish va keyingi jarayon uchun barqaror material ta'minotini ta'minlash uchun keyingi uskunaning oziqlanish tezligiga qarab ochish tezligini dinamik ravishda sozlaydi.
Ochilmagan metall chiziq tekislash moslamasiga kiradi. Bir nechta statsionar tekislash roliklari orqali tasma qayta-qayta mikro{1}}egilish tuzatishlariga duchor bo'ladi. O'ralgan materialning o'ziga xos egilish radiani va sirt notekisligi butunlay yo'q qilinadi va lasan o'rash natijasida hosil bo'lgan ichki qoldiq stress to'liq chiqariladi. Tekislashdan so'ng, metall chiziqning tekisligi va tekisligi shakllantirish jarayoni standartlariga javob beradi, bu esa keyingi shakllantirish jarayonida notekis material kuchlanishidan kelib chiqqan profilning buzilishi, egilishi va o'lchamdagi nomuvofiqlik muammolarini oldini oladi.
Tekislangan tekis chiziq qisqich bilan mahkamlanadi va tortish-bosuvchi roliklar guruhi tomonidan ta'minlanadi va yon yo'naltiruvchi g'ildiraklar chiziqning o'rta chiziq bo'ylab shakllantirish kanaliga kirishini ta'minlash uchun material kengligi yo'nalishini cheklaydi. Fotoelektrik og'ishlarni to'g'rilash sensori real vaqtda materialning yugurish yo'lini kuzatib boradi. Kichkina og'ish aniqlangandan so'ng, tizim haqiqiy -vaqtdagi og'ish tuzatishni amalga oshirish uchun avtomatik ravishda yo'naltiruvchi mexanizm o'rnini sozlaydi. Ushbu bosqich materialni oziqlantirishning aniqligini ta'minlaydi va har bir stantsiyani bir xil va aniq shakllantirish uchun asos yaratadi.
Teshilish, bo'rttirma yoki tishlash kerak bo'lgan profillar uchun metall chiziq shakllantirishdan oldin-oldindan ishlov berish moslamasidan o'tadi. Servo yoki gidravlik ishlov berish mexanizmi dastur parametrlariga muvofiq oldindan o'rnatilgan naqsh va teshik holatini qayta ishlashni yakunlaydi. Qayta ishlashdan oldingi-barcha harakatlar bir xil ishlov oralig'i va aniq joylashuvni ta'minlash uchun materialni oziqlantirish tezligi bilan sinxronlashtiriladi. Hozirgi vaqtda material tekis holatda bo'lganligi sababli, ishlov berish qiyinligi past va aniqlik yuqori, bu esa kavisli tugagan profillarni qayta ishlash cheklovlarini samarali ravishda oldini oladi.
Bu profilni shakllantirishning asosiy bosqichidir. Yassi metall chiziq mezbon mashinaning barcha shakllantirish stantsiyalaridan ketma-ket o'tadi. Shakllovchi roliklarning har bir guruhi materialda miqdoriy mikro-egilish va ekstruziyani amalga oshiradi. Ipning oldinga siljishi bilan egilish burchagi va shakllanish chuqurligi stansiya bo'yicha bosqichma-bosqich oshiriladi. Yassi ikki oʻlchamli metall qatlam asta-sekin deformatsiyalanib, uch oʻlchamli maxsus-kesimga-aydi. Butun shakllantirish jarayoni silliq va uzluksiz, to'satdan deformatsiya va zarba kuchisiz. Materiallar bir xilda oqadi, yorilish yoki ajinlar bo'lmaydi va profilning umumiy strukturaviy kuchlanishi muvozanatlanadi.
Asosiy shakllantirish jarayonini tugatgandan so'ng, profil yakuniy shakllantirish stantsiyasidan o'tadi. Yupqa shakl beruvchi roliklar shakllantirish jarayonida hosil bo'ladigan mayda elastik reboundni bartaraf etish, profilning o'lchov aniqligi va sirt tekisligini yanada optimallashtirish va tayyor profilning barcha parametrlari dizayn standartlariga to'liq javob berishini ta'minlash uchun profil burchagi, radian va tekislikda mikro{1}}tuzatishlarni amalga oshiradi.
Shakllangan uzluksiz profil sinxron ravishda oldinga siljiydi. Uzunlik enkoderi real vaqtda material uzunligi ma'lumotlarini to'playdi. Oldindan belgilangan kesish uzunligiga erishilganda, uchuvchi kesish tizimi bir zumda ishga tushadi. To'xtovsiz dinamik kesishni yakunlash uchun kesish asbobi profilning ishlash tezligi bilan sinxron ravishda harakatlanadi. Ushbu ishlov berish rejimi statik kesish natijasida ishlab chiqarishni to'xtatib turishdan qochadi, ishlab chiqarish samaradorligini sezilarli darajada yaxshilaydi va kesmalarni tekis va burmasiz{5}}ta'minlaydi.
Kesilgan tayyor profil tashish moslamasi orqali avtomatik ravishda tushirish platformasiga o'tkaziladi. Uskunalar sensorli tizim orqali tayyor mahsulotlarni avtomatik ravishda hisoblab chiqadi va xodimlar yoki avtomatik yig'ish moslamasi tayyor mahsulotlarni saralaydi va yig'adi. Butun ishlab chiqarish jarayoni to'liq avtomatlashtirilgan bo'lib, xom ashyoni oziqlantirishdan tayyor mahsulot ishlab chiqarishgacha uzluksiz ulanishni amalga oshiradi, yuqori ishlab chiqarish uzluksizligi va kam qo'l aralashuvi bilan.
Shtamplash, bükme va payvandlash kabi an'anaviy metall profilni qayta ishlash texnologiyalari bilan taqqoslaganda, rulonni shakllantirish o'zgarmas texnik va ishlab chiqarish afzalliklariga ega, shuning uchun u zamonaviy sanoat ommaviy ishlab chiqarishda keng qo'llaniladi. Uning asosiy afzalliklari aniqlik, samaradorlik, materiallardan foydalanish, mahsulotning mustahkamligi va ishlab chiqarish narxida aks etadi.
Birinchidan,ultra-hosil qilishning yuqori aniqligi va barqaror mahsulot konsistensiyasi. Ruloni shakllantirishning progressiv mikro{1}}deformatsiya rejimi stress kontsentratsiyasini va bir martalik shakllanishning elastik rebound nuqsonlarini- oldini oladi. Ko'p stansiyali roliklarning joylashuvini aniq aniqlash va sinxron boshqaruv tizimi-har bir profilning o'lchov xatosi kichik diapazonda boshqarilishini ta'minlaydi. Mahsulotlarning partiyaviy ishlab chiqarish konsistensiyasi qo'lda bukish va shtamplash bilan ishlov berishdan ancha yuqori bo'lib, bu yuqori darajadagi sanoat ishlab chiqarishining aniqlik talablariga to'liq javob beradi.
Ikkinchidan,doimiy yuqori{0}}samarador ishlab chiqarish quvvati. Rulo shakllantirish mashinasi uzluksiz chiziqli ishlab chiqarishni amalga oshiradi. An'anaviy profillarni ishlab chiqarish tezligi daqiqada 10{3}}30 metrga yetishi mumkin, yuqori tezlikdagi ishlab chiqarish liniyasi esa daqiqada 50 metrdan oshib ketishi mumkin. Vaqti-vaqti bilan ishlov berish uskunalari bilan taqqoslaganda, ishlab chiqarish samaradorligi 5 baravardan ko'proq oshadi, bu katta{8}}partiyali va uzun profil ishlab chiqarish uchun juda mos keladi.
Uchinchidan,yuqori materialdan foydalanish darajasi va past ishlov berish yo'qotilishi. Rulo shakllantirish shakllantirish jarayonida kesilmasdan va bo'linmasdan sof plastmassa shakllantirishga tegishli. Butun lasan materiali doimiy ravishda qayta ishlanadi va rulonning boshi va dumida ozgina miqdorda moddiy yo'qotishlardan tashqari, deyarli hech qanday xom ashyo chiqindilari yo'q. Materialdan foydalanish darajasi 98% ni tashkil etadi, bu katta kesish chiqindilari bilan shtamplash jarayoniga qaraganda ancha yuqori bo'lib, ishlab chiqarish materiallari narxini samarali ravishda kamaytiradi.
To‘rtinchidan,mukammal mahsulot sirt sifati va tizimli ishlashi. Nozik roliklarning rulonli ekstruziyasi metall material strukturasini yanada ixcham qiladi, profil yuzasining qattiqligi va strukturaviy mustahkamligini yaxshilaydi va an'anaviy ishlov berish natijasida yuzaga keladigan sirt chizishlari, chuqurchalar va payvandlash izlari oldini oladi. Uzluksiz yuvarlanish natijasida hosil bo'lgan profil bir xil ichki kuchlanishga ega, yashirin yorilish xavfi yo'q, egilish va burilish qarshiligi yaxshi.
Beshinchi,kuchli ko'p qirrali va moslashuvchan ishlab chiqarish. Turli shakllantiruvchi rolik guruhlarini almashtirish va uskuna parametrlarini sozlash orqali bir xil rulon shakllantirish liniyasi bir mashinadan ko'p maqsadli foydalanishni amalga oshirib, o'nlab turli xil profillarni ishlab chiqarishi mumkin. Uskunalar kuchli ishlab chiqarish moslashuvchanligi va keng qo'llanilishi diapazoni bilan turli xil metall materiallarni va turli xil qalinlikdagi xususiyatlarni qayta ishlashga moslasha oladi.
Turli xil ishlov berish materiallari, mahsulot turlari va ishlab chiqarish aniqligiga ko'ra, rulonni shakllantirish mashinalari bir nechta toifalarga bo'linishi mumkin. Materialning qalinligi bo'yicha ular yupqa plastinka rulosini shakllantirish mashinalariga (qayta ishlash qalinligi 0,1 - 2 mm) va qalin plastinka rulosini shakllantirish mashinalariga (qayta ishlash qalinligi 2 - 12 mm) bo'linadi. Mahsulot tuzilishiga ko'ra, ular oddiy profilli rulon shakllantirish mashinalariga (masalan, burchakli po'lat, kanalli po'lat va yassi po'lat) va murakkab maxsus{7}}formatli rulon shakllantirish mashinalariga (avtomobil profillari, elektr shkafi profillari va qurilish killari kabi) bo'linadi. Avtomatlashtirish darajasiga ko'ra, ular yarim avtomatik va to'liq avtomatik aqlli rulon shakllantirish liniyalariga bo'linadi.
Qurilish sanoati: Bu rangli po'lat plitka, tom paneli, devor paneli, po'latdan yasalgan po'lat, polga yotqizilgan plita, to'siq profili va boshqa qurilish po'lat konstruksiyalarini qayta ishlash uchun ishlatiladigan rulon shakllantirish uskunasining eng katta qo'llanilishi. Uzluksiz shakllantirish jarayoni yirik-ko‘lamli va standartlashtirilgan qurilish po‘lat materiallari talablariga javob beradi.
Avtomobil ishlab chiqarish: Avtomobil korpusining konstruktiv qismlari, eshik ramkasi profillari, hidoyat ray qismlari va ichki bezatish metall qismlarini ishlab chiqarish uchun ishlatiladi. Yuqori{1}}aniqlikdagi shakllantirish xususiyatlari avtomobil qismlarini yig'ish aniqligi va konstruktiv xavfsizligini ta'minlaydi.
Elektrotexnika va elektron sanoat: Elektr shkafi profillarini, simi tepsisini, avtobus kanalini va elektr jihozlarini qo'llab-quvvatlash qismlarini qayta ishlash uchun qo'llaniladi. Rolikli mahsulotlarning silliq yuzasi va yuqori oʻlchamdagi aniqligi-elektr qurilmalarni yigʻish va izolyatsiyalash talablariga javob beradi.
Logistika va apparat sanoati: Raf profillari, konveyer yoʻnaltiruvchi relslari, poʻlat quvur profillari va kundalik apparatning maxsus{0}}formatli qismlarini ishlab chiqarish uchun ishlatiladi, yuqori ishlab chiqarish samaradorligi va yaxshi partiya konsistensiyasi.
Sanoatning aqlli ishlab chiqarish texnologiyasining uzluksiz rivojlanishi bilan an'anaviy rulon shakllantirish mashinalari asta-sekin aql, yuqori aniqlik, yuqori tezlik va energiya tejashga o'tadi. Zamonaviy yangi{1}}avlod rulon shakllantirish uskunasi servo sinxron boshqaruv, avtomatik parametrlarni optimallashtirish, real{2}}vaqt sifatini aniqlash va nosozliklarni masofadan tashxislash texnologiyasini birlashtiradi. Aqlli boshqaruv tizimi moddiy o'zgarishlarga ko'ra shakllantirish parametrlarini avtomatik ravishda optimallashtirishi, turli materiallarni moslashuvchan qayta ishlashni amalga oshirishi va qo'lda tajribaga bog'liqlikni sezilarli darajada kamaytirishi mumkin.
Aniqlikni oshirish nuqtai nazaridan, yuqori aniqlikdagi servo uzatish va mikron-darajani aniqlash texnologiyasini qo'llash uskunaning shakllanish aniqligini xalqaro ilg'or darajaga yetkazadi, bu esa aerokosmik va nozik mashinasozlik sanoatidagi yuqori aniqlikdagi profillarni ishlab chiqarish talablariga javob berishi mumkin. Ishlab chiqarish samaradorligi nuqtai nazaridan optimallashtirilgan rolikli struktura va uzatish tizimi uskunaning ishlash tezligini yanada yaxshilaydi va avtomatik lasan o'zgarishi va uzluksiz ishlab chiqarish texnologiyasi 24 soatlik uzluksiz ishlab chiqarishni amalga oshiradi, sanoat ishlab chiqarish quvvatini sezilarli darajada yaxshilaydi.
Bundan tashqari, yashil va energiyani tejovchi dizayn-rulonni shakllantirish uskunalarini rivojlantirishning muhim tendentsiyasiga aylandi. Yangi gidravlik energiya tizimi va chastota konvertatsiyasining energiyani tejash texnologiyasi{2}} uskunaning energiya sarfini 20% dan ortiq qisqartiradi va yopiq{4}} ishlab chiqarish jarayoni zamonaviy sanoat yashil ishlab chiqarish talablariga javob beradigan nol chiqindi chiqarishni amalga oshiradi. Kelajakda sanoat Internet va sun'iy intellekt texnologiyasining chuqur integratsiyalashuvi bilan rulon shakllantirish mashinalari avtomatik rejalashtirish, sifatli o'z{6}}tekshirish va nosozliklarni o'z-ta'mirlashning to'liq aqlli ishlab chiqarishini amalga oshiradi va yuqori-ishlab chiqarish sohalarida qo'llash ko'lamini yanada kengaytiradi.
Zamonaviy ishlab chiqarish sanoatida asosiy uzluksiz metall shakllantirish uskunasi sifatida rulon shakllantirish mashinalari metall profillarni samarali, aniq va kam iste'mol{0}}ishlab chiqarishga erishish uchun noyob progressiv bosqichma-bosqich bükme ish printsipiga tayanadi. Yechish, tekislash, oziqlantirish, dastlabki ishlov berish, shakllantirish, kesish va aqlli boshqaruv tizimlarining muvofiqlashtirilgan ishlashi orqali uskuna yassi metall lasandan tayyor maxsus-formatli profilga ishlov berishgacha bo'lgan butun jarayonni yakunlaydi. An'anaviy qayta ishlash texnologiyasi bilan taqqoslaganda, rulonni shakllantirish ishlab chiqarish samaradorligi, mahsulotning aniqligi, materiallardan foydalanish va partiyaning mustahkamligi bo'yicha aniq afzalliklarga ega va qurilish, avtomobil, elektrotexnika, apparat va boshqa sohalarda ajralmas asosiy uskunaga aylandi.
Sanoat ishlab chiqarish standartlari va aqlli texnologiyani doimiy ravishda yangilash bilan rulonni shakllantirish mashinalari doimo aniq nazorat, aqlli ishlash va samarali ishlab chiqarishda innovatsiyalar olib boradi. Kelajakda ushbu uskuna yuqori aniqlikdagi ishlab chiqarish, yashil sanoat ishlab chiqarishi va aqlli partiyalar ishlab chiqarishda qoʻllanish chegaralarini kengaytirishda davom etadi va global metallni qayta ishlash sanoatini yangilash va rivojlantirish uchun yanada ishonchli texnik yordam beradi.


